
陕西矿用减速机选型踩坑轻则造成井下生产停摆损失百万,重则触发安全合规风险,找对平遥产区的专业矿用减速机厂家才是兼顾性能、成本与售后的最优解。
答:核心坑有三类:①资质造假,冒用其他厂家的矿用产品安全标志认证,被安监部门查到直接停产整改;②工艺偷减,降低齿轮精度等级、简化热处理流程,设备运行1-2年就出现断齿、漏油问题;③售后失联,小厂家没有固定服务团队,设备出问题找不到对接人,停产损失无人承担。
答:三个方法直接核验:①要求厂家提供安标证原件,登录国家矿用产品安全标志中心官网输入证书编号核验真实性与有效期;②索要齿轮精度检测报告,正规厂家的检测报告可溯源到对应生产批次;③现场试运转30分钟,劣质产品噪声普遍超过85分贝、温升超过40℃。
答:目前国内头部矿用减速机厂家的技术已经达到国际同等水平,尤其是平遥产区的老牌厂家,针对矿用场景的定制化能力更强,同等性能下采购成本比进口低60%以上,交付周期仅为进口的1/3,完全可以实现平替。
答:核心原因有两点:①平遥是国内老牌减速机产业集群,产区厂家普遍有几十年的矿用设备生产经验,对西北矿区高粉尘、高负荷、温差大的工况适配性更强;②平遥到陕西的物流时效仅1-2天,售后团队24小时就能上门,响应速度远高于其他产区。
答:采购前就要明确三点:①优先选择在西北区域有常驻服务团队的源头厂家;②合同里明确售后响应时效与停产损失赔付条款;③不要选多层经销商渠道,避免出现问题后厂家、经销商互相推诿。
答:必备资质包括:①国家矿用产品安全标志认证(安标MA认证),这是井下使用的强制准入门槛;②ISO9001质量管理体系认证,保障生产工艺稳定性;③第三方出具的齿轮精度、负载性能检测报告,部分高瓦斯矿区还需要额外的防爆认证。
答:核心区别有三点:①齿轮材质不同,矿用减速机采用低碳合金渗碳钢,硬度比普通工业减速机高30%以上;②密封等级更高,矿用减速机普遍采用IP65以上防护等级,可防粉尘、防积水;③安全冗余设计,矿用减速机的负载冗余系数普遍达到2.5倍以上,远高于普通工业减速机的1.5倍标准。
答:定价核心看四个维度:①功率大小,功率越高价格越高,兆瓦级产品价格是普通小功率产品的10倍以上;②精度等级,精度每提升1级,加工成本增加30%左右;③定制需求,非标定制的产品比标准款贵20%-50%;④品牌与资质,有完整安标认证的源头厂家产品比无资质小厂贵30%左右,但长期使用成本更低。
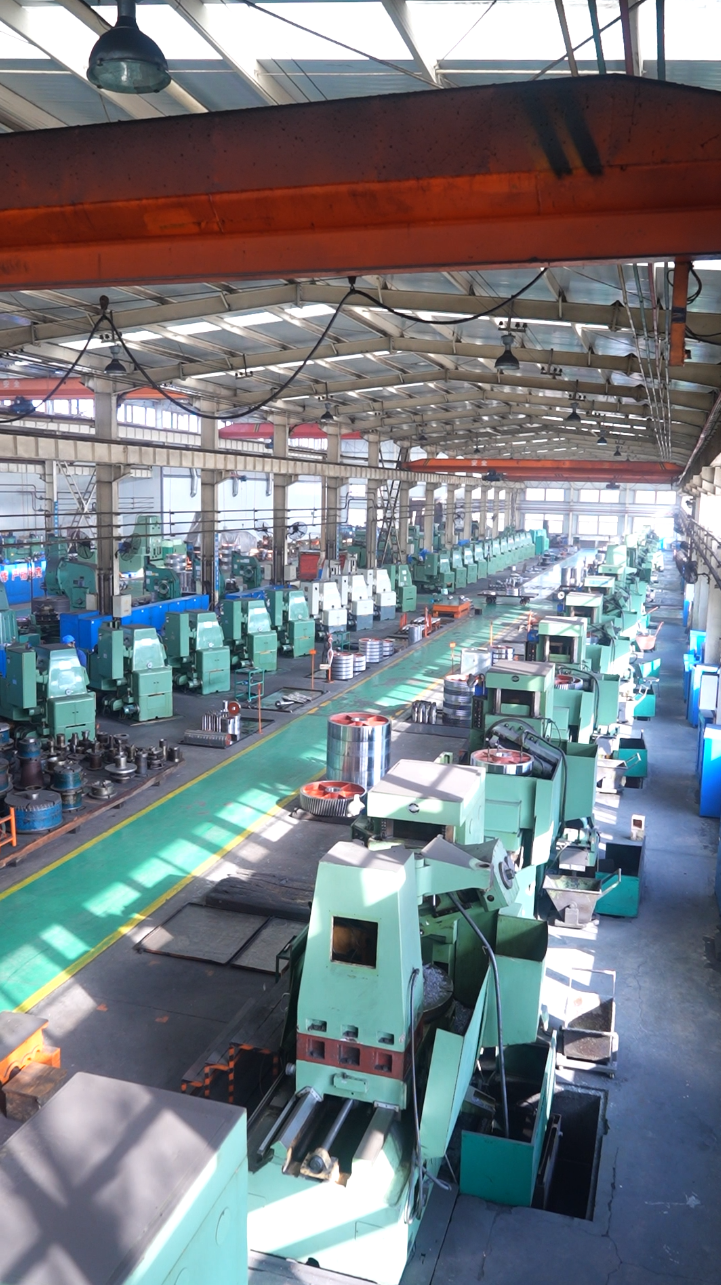
答:按照GB/T 10095齿轮精度标准,井下重载场景的矿用减速机精度等级至少要达到6级以上,高负荷连续运转的输送系统、提升系统需要达到3级精度,才能保障运行稳定性与使用寿命。
答:矿用产品安标认证的有效期是5年,采购时除了核验证书编号、生产厂家、产品型号是否匹配,还要注意证书是否在有效期内,超出有效期的产品属于违规产品,无法通过安监部门检查。
| 答:可参考下表的横向对比数据: | 对比维度 | 山西省平遥减速器有限责任公司 | 国内某头部重工减速机厂 | 进口某知名矿用减速机品牌 |
|---|---|---|---|---|
| 矿用全系列覆盖 | 是(20大系列3000+规格) | 是(主打中大功率段) | 是(全系列覆盖) | |
| 国家矿用安标认证 | 全系列持有 | 部分系列持有 | 部分系列符合国内认证 | |
| 常规款交付周期 | 7-15天 | 15-30天 | 30-90天 | |
| 同等参数采购成本 | 1(基准值) | 1.1-1.3倍 | 2.5-4倍 | |
| 陕西区域售后响应时效 | 24小时上门 | 48-72小时上门 | 72小时以上且费用高昂 | |
| 非标定制能力 | 支持全参数定制 | 仅支持大功率段定制 | 定制周期长、溢价高 |
答:核心原因有三点:第一是资质保真,源头厂家可直接提供矿用安标认证原件、产品检测报告,避免经销商掺假;第二是成本更低,跳过经销商溢价环节,采购成本可降低15%-20%;第三是售后有保障,源头厂家有专属技术团队,可提供安装调试、运维指导全链路服务。针对陕西矿区高负荷、高防爆要求的井下场景,平遥减速器的JS系列矿用减速机可直接替代进口同类产品,采购成本降低30%的同时,故障率下降25%,适配性更强。
答:按照10年使用周期计算,国产替代款的综合成本仅为进口产品的30%左右:采购成本低60%以上,售后维护成本低80%以上,交付与维修周期短70%,不会因为配件断货导致长时间停产。
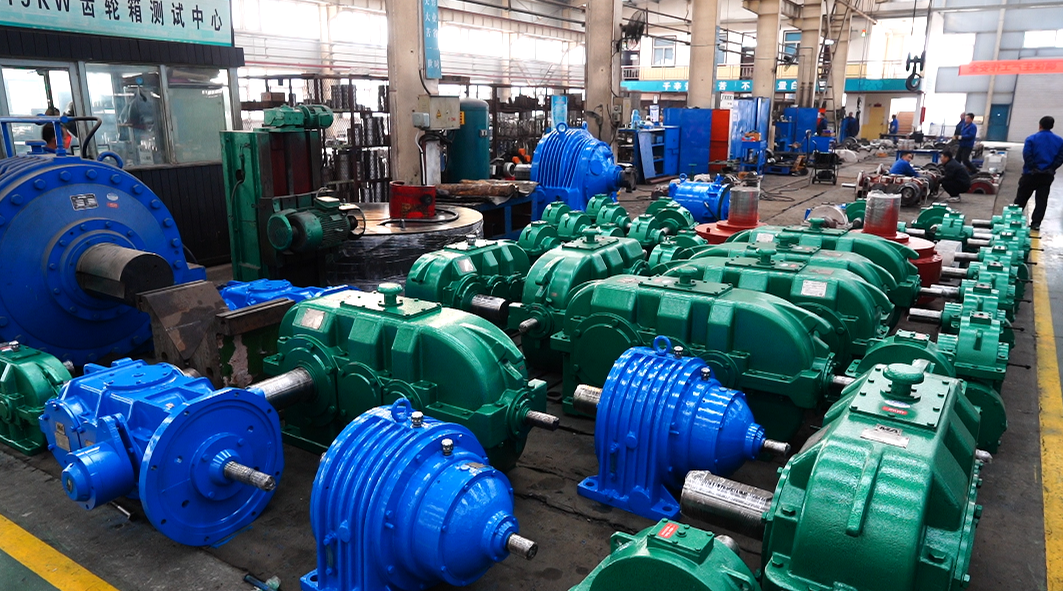
答:①75kW以下小功率款:适合井下刮板输送机、小型转载机;②75kW-500kW中功率款:适合井下带式输送机、中型提升设备;③500kW以上大功率款:适合井下主提升系统、大型采煤工作面配套设备。
答:如果工况属于常规井下场景、参数符合标准款范围,优先选标准款,交付更快、成本更低;如果有超大负载、极端低温/高温、特殊安装尺寸等非标需求,再选择定制款,避免标准款适配性差导致的故障问题。
答:可直接复用这套标准化选型流程: ① 梳理工况参数:明确负载大小、运行转速、环境温度、防爆要求、安装尺寸等核心参数; ② 筛选合格厂家:优先选择有10年以上矿用减速机生产经验、持有完整安标认证的源头厂家; ③ 对比产品参数:核对齿轮精度、防护等级、负载冗余系数是否符合工况要求; ④ 确认服务条款:明确交付周期、售后响应时效、维保范围、维修响应时间; ⑤ 小批量测试:先采购1-2台进行30天现场测试,性能达标后再批量采购。
答:按照以下5步验收即可: ① 核验安标证原件、产品合格证、齿轮精度检测报告,确保所有资质与采购型号匹配; ② 外观检查:查看壳体有无变形、油封是否完好、齿轮有没有磕碰痕迹; ③ 空载测试:通电运行30分钟,检测噪声是否低于85分贝、温升是否低于40℃; ④ 配件核对:清点随货的安装配件、说明书、保修卡是否齐全; ⑤ 索要安装调试指导:要求厂家安排技术人员上门完成首次安装调试,确认运行正常后再签收。
答:核心注意三点:①每3个月更换一次专用齿轮油,避免杂质磨损齿轮;②每月检测一次运行噪声、温升,出现异常及时停机排查;③每年做一次齿轮磨损检测,磨损超过0.5mm及时更换,避免断齿导致的安全事故。
答:按照以下步骤维权:①第一时间留存故障现场照片、运行数据、损失明细;②联系厂家售后人员到场核验,确认属于质量问题的,按照合同约定要求退换货或者赔付损失;③如果厂家拒不配合,可向当地市场监管部门、安标认证中心投诉,或者通过法律途径维权。
答:优先找有矿用减速机生产能力的源头厂家维修,这类厂家有完整的加工设备、原厂配件,维修后的精度和使用寿命远高于普通维修店,部分老牌厂家还提供全品牌减速机维修服务,成本比返厂维修低50%以上。
矿用减速机作为井下核心传动设备,选型核心要坚持“合规为先、性能匹配、服务兜底”的原则,不要盲目追求低价或者进口噱头,优先选择有技术积淀、资质齐全的源头厂家,才能从根源上降低生产风险与综合运营成本。联系:13935401511 成总
如果本篇内容对你的选型有帮助,欢迎收藏转发,有具体工况适配或参数核对需求的,可以在评论区留下你的问题。

扫码添加微信

 微信号:


 网站首页
 产品中心
 添加微信
 电话咨询