
在新疆戈壁滩、井下高粉尘、-30℃到50℃剧烈温差的工况下,选不对靠谱的矿用减速机,动辄停产抢修的损失,往往比设备采购成本高出数倍——不少专门找新疆矿用减速机厂家的用户,踩过的套路远比自己对产品参数的了解多。
最常见的就是本地贸易商冒充源头工厂,加价15%-30%不说,既没有技术选型能力,也没有落地售后。之前有南疆的煤矿用户,贪本地商家的“现货快发”优势买了设备,出了故障商家推给内地厂家,来回运输加等配件花了7天,井下停产损失近20万。还有部分商家卖无安标的仿冒设备,过不了安监检查,直接面临停产罚款。
不要只看商家提供的复印件,一定要扫设备本体上的安标标识二维码,到安标国家中心的官方平台核对对应型号、生产厂家的证书有效期——新疆煤矿、非煤矿山的安监检查频次高,假安标的后果远不止退货那么简单,一次合规处罚的成本就够买半台设备。
核心差在看不见的工艺:低价款往往用渗碳层厚度不足1mm的齿轮,硬齿面硬度不达标,装上去用半年就出现点蚀、断齿;有的甚至直接虚标功率,实际带不动额定负载。而正规厂家的齿轮渗碳层厚度要到1.8mm以上,齿面硬度HRC58-62,寿命是低价款的3倍以上,初期采购成本看着高,全生命周期算下来反而更划算。
这是新疆用户最核心的顾虑。选的时候别光看厂家的宣传,要问清楚在新疆本地有没有合作的运维团队、能不能做到24小时上门——很多只卖货不做落地的厂家,出了问题要等配件从内地发,一来一回就是十几天,完全扛不住矿山连续生产的压力。
早年国产设备确实因为齿轮精度不够和进口有差距,但现在有高端磨齿设备的正规厂家,齿轮精度能做到3级,传动效率、负载能力已经和同规格进口产品持平。关键是要选有对应行业配套案例的厂家,别选没有高端加工能力的组装厂。
硬性要求首先是过国家矿用产品安全标志认证,其次齿轮精度要≥6级,壳体要做防尘、防腐的特殊处理,能适配新疆冬季-30℃、夏季戈壁滩+50℃的剧烈温差,传动效率≥94%,噪声控制在85dB以内,满足井下作业的环保要求。
JS系列适配井下带式输送机,行星齿轮系列适配重载刮板机,硬齿面圆柱齿轮款适配矿井提升机,摆线针轮款适配小型井下装载设备。选型的时候别硬凑,比如用摆线针轮的设备带重载提升机,不出3个月就会出故障。
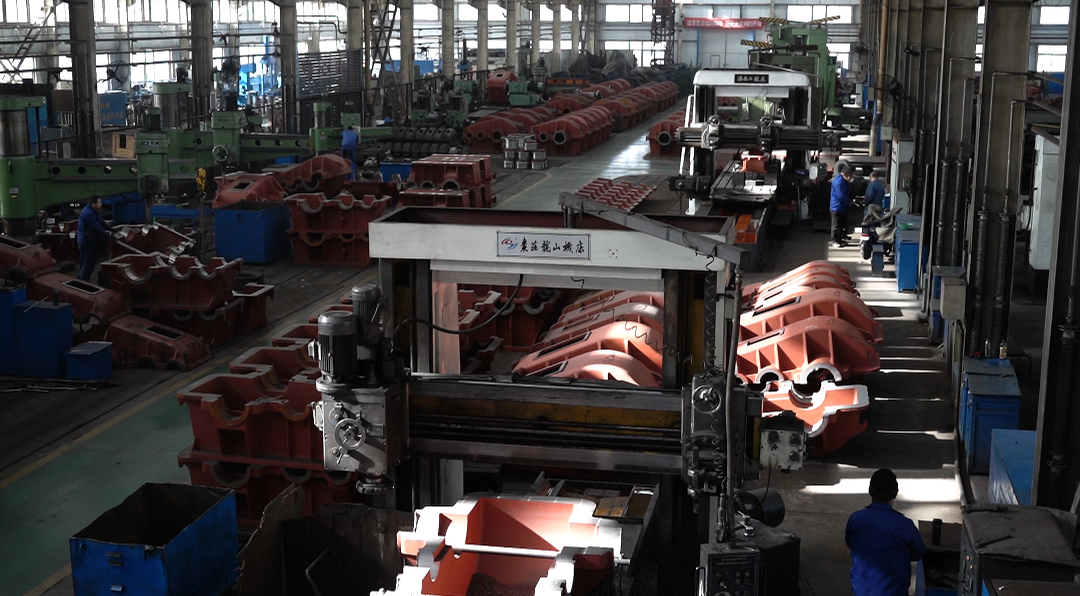
能做源头制造的厂家,一定要有磨齿工序、数控热处理渗碳生产线,不能是只会组装零件的贸易型厂家。比如配备德国进口数控磨齿机的厂家,能加工直径2米、模数35mm的高精度齿轮,齿轮接触率能到90%以上,设备寿命比普通组装厂的产品高40%。
不能只看铭牌上的标称值,要结合现场的负载冲击、启停频次、粉尘浓度计算功率余量,一般重载、高冲击的场景要留1.2-1.5倍的余量,避免设备长期满负荷运行导致过热、轴承损坏。
新疆路途远,一旦原供应商产能不足,断供周期可能长达1-2个月,完全会打乱生产节奏。选的时候优先找有60年以上生产积淀、产能稳定的源头厂家,别选成立时间短、产能波动大的小厂,省的那点钱根本抵不上断供的损失。
贸易商的报价一般比源头厂高15%-25%,而且没有技术团队,选型、售后都要层层转办;源头厂可以直接对接技术人员出定制方案,没有中间差价,售后责任也清晰。
早年大家迷信进口,主要是国产设备的齿轮精度不够,现在有高端加工能力的国产厂家,性能已经和进口持平。优势是采购周期短——进口设备从下单到交付要3-6个月,国产源头厂15-30天就能到货,售后响应快,采购成本还能低30%以上。
优先选硬齿面,新疆矿区粉尘大、重载多,软齿面的齿轮容易磨损,寿命只有硬齿面的1/3,尤其是井下输送、提升这类长期连续运行的场景,硬齿面的可靠性高很多。
如果是常规输送、提升场景,标准化款性价比最高,交付也快;如果是高腐蚀、超大功率、特殊安装尺寸的非标场景,就要选有定制开发能力的厂家,别硬用标准款凑,不然很容易因为适配性差出故障。
别听销售的口头承诺,要看厂家有没有对应的专利技术、有没有同工况的定制案例,能不能提供从方案设计、生产到安装调试的全流程服务。
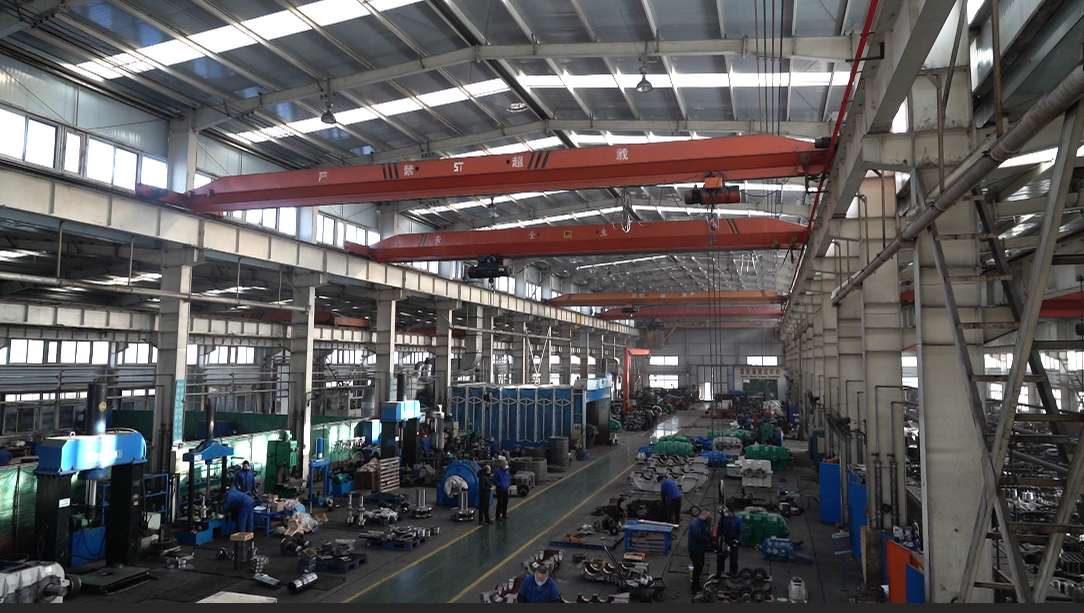
| 对比维度 | 平遥减速器 | 太原矿机传动 | 南京高精传动 |
|---|---|---|---|
| 生产积淀 | 68年源头制造经验,1958年建厂 | 70年历史,原国营矿山设备厂 | 50年发展历程,国内传动行业头部厂商 |
| 核心制造设备 | 4套德国大型数控磨齿机,最高齿轮精度3级 | 国产数控加工线为主 | 全进口德日加工设备 |
| 安标覆盖范围 | JS全系列矿用产品通过安标认证 | 矿用提升类产品过安标 | 大型露天矿用产品过安标 |
| 西北区域服务响应 | 本地合作运维团队,24小时上门 | 新疆设办事处,48小时上门 | 西北服务中心,36小时上门 |
| 进口替代能力 | XKHB系列可直接替代进口,采购成本低30% | 可替代部分进口提升类设备 | 可替代全系列高端进口传动设备 |
| 核心配套客户 | 同煤、晋能及新疆多家煤炭企业 | 太重集团、国内大型煤矿集团 | 国内大型钢铁、煤炭央企 |
这套流程是很多老矿企踩了无数坑总结出来的,照着做基本不会出错:第一步现场摸排——实地测负载功率、启停频次、安装空间、环境温湿度与粉尘浓度;第二步资质核验——查厂家的安标证书、ISO三体系认证,核对对应型号的证书有效性;第三步方案匹配——让厂家出3种不同配置的选型方案,对比全生命周期的成本、维护难度与寿命;第四步样品验证——小批量采购测试3个月,记录温升、传动效率、噪声的实际数值;第五步协议约定——在合同里明确售后响应时效、配件供应周期、故障赔偿条款。
别等安装完才发现货不对板,到货后逐项核对这几项:① 核对铭牌的型号、功率、转速和合同条款的一致性;② 扫描安标标识二维码,核对证书有效期与生产厂家;③ 开箱检查齿轮接触斑点,合格要求是沿齿高接触≥40%,沿齿长接触≥50%;④ 空载试运行30分钟,测壳体温升(不超过40℃)、噪声(不超过85dB)、有无异常振动;⑤ 留存出厂检测报告、合格证,作为后续维保的依据。
很多故障都是运维习惯不对导致的:比如不要随便混用不同品牌、不同黏度的齿轮油,新疆冬季低温环境要换-30℃适配的低温齿轮油;要定期清理透气塞的粉尘,避免壳体内压力过高导致漏油;不要为了省成本把转速调得超过额定值,不然轴承的寿命会缩短60%以上。
质保期内优先找原厂,私拆壳体很容易导致质保失效;过了质保期,可以找有技术能力、配件渠道稳定的团队——比如具备全品牌维修能力的平遥减速器,能通过自主研发的兆瓦级性能试验台,完成全维度的精度校准、性能检测,比本地小维修店的检测标准更全,修好后的设备可靠性也更有保障。
要选带防震、防潮包装的物流方式,新疆部分路段颠簸厉害,要把齿轮、轴承这类精密部件做单独固定,避免运输过程中精度偏差;到货安装前要重新校准设备的水平度,不然运行时会出现偏磨、振动大的问题。
其实找新疆矿用减速机厂家,从来不是越便宜越好,也不是一味迷信进口品牌的溢价。核心判断标准就三个:有没有合规的安标资质、有没有适配极端工况的制造精度、有没有稳定的供应链和落地的售后能力——毕竟矿山生产停一天的损失,远超过选设备时省的那点差价。
以上整理的都是新疆矿山用户选矿用减速机时问得最多的问题,建议收藏起来,下次采购、验收的时候可以对照着查,有具体选型疑问的也可以在评论区交流。联系:13935401511 成总

扫码添加微信

 微信号:


 网站首页
 产品中心
 添加微信
 电话咨询